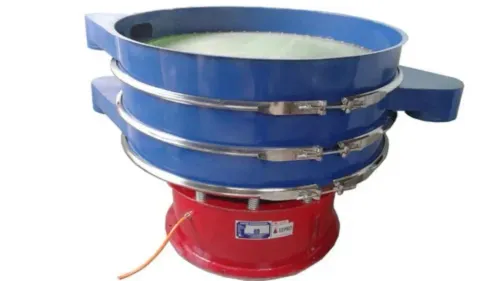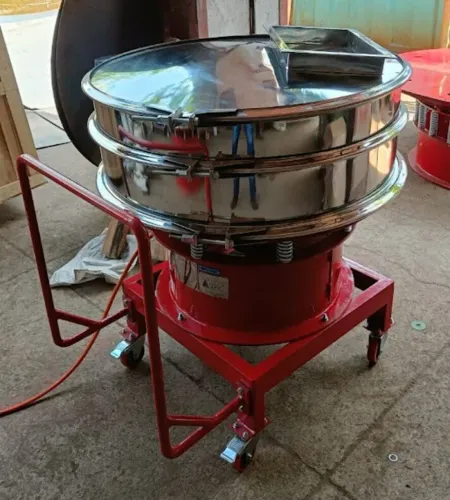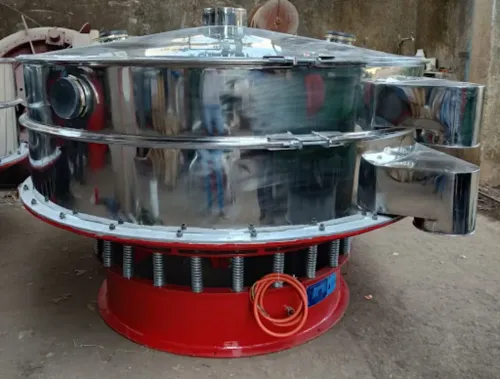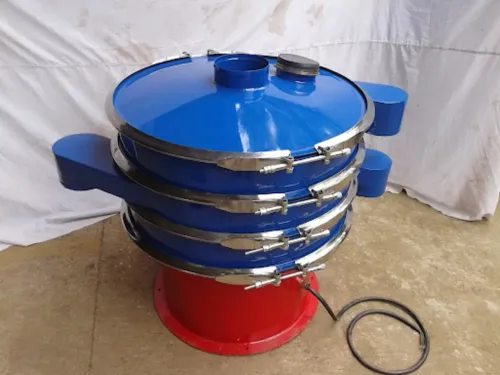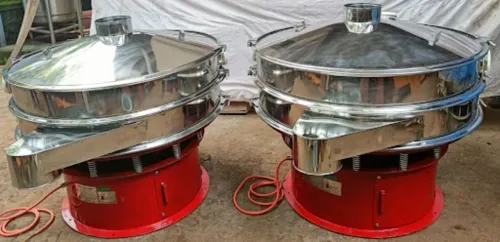
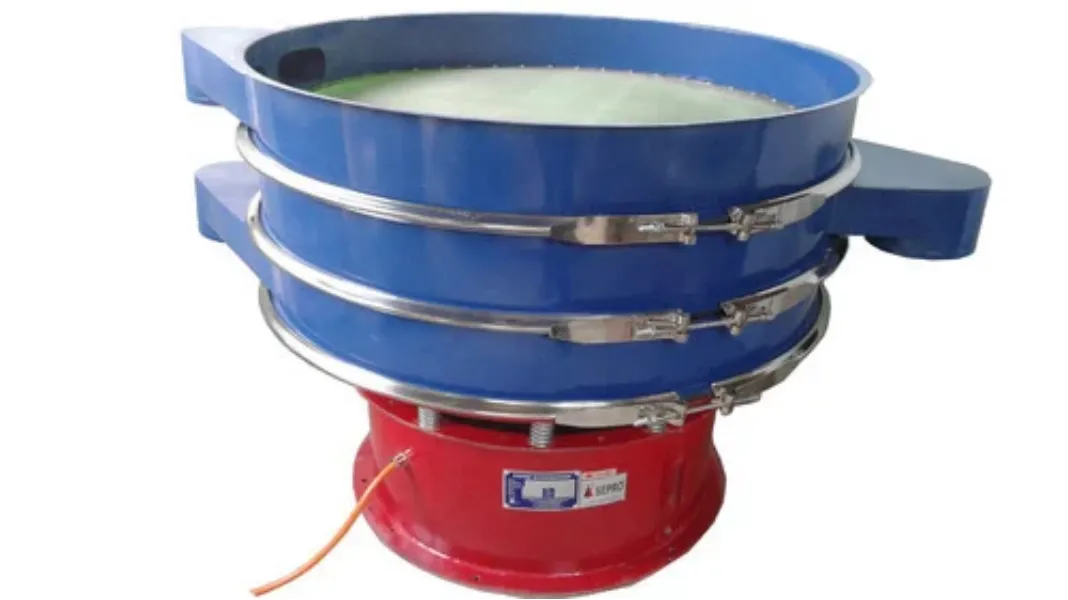
In many manufacturing industries, achieving consistent product quality starts with accurate grading. Whether processing food ingredients, minerals, agricultural products, chemicals, or industrial powders, separating materials by size helps maintain uniformity throughout production. A Vibratory Grading Machine simplifies this process by delivering precise particle classification while supporting continuous operations.
As production volumes increase, manual grading becomes less practical. Automated grading systems allow manufacturers to improve efficiency, reduce material wastage, and maintain consistent quality standards across every batch.
Why Material Grading Matters
Materials with inconsistent particle sizes can create several production challenges. Oversized particles may damage downstream equipment, while fine particles can affect product performance, packaging quality, or processing efficiency.
Proper grading helps manufacturers:
- Maintain product consistency
- Improve downstream processing
- Reduce contamination
- Enhance production efficiency
- Minimize rejected batches
- Support quality control standards
For industries that rely on precise particle sizing, grading is an essential production step rather than an optional process.
How a Vibratory Grading Machine Works
The machine uses controlled vibration to move material evenly across specially selected screening meshes.
As material travels over the screen surface:
- Smaller particles pass through the mesh.
- Larger particles remain on top.
- Different screen layers classify multiple grades simultaneously.
- Each size fraction is discharged separately.
This continuous operation enables manufacturers to process high volumes with reliable accuracy.
Industries That Commonly Use Vibratory Grading
The versatility of these machines makes them suitable for many industrial applications.
Examples include:
- Food processing
- Flour mills
- Chemical manufacturing
- Pharmaceutical production
- Plastic granule processing
- Fertilizer manufacturing
- Mineral industries
- Agricultural products
Different industries require different mesh sizes depending on production specifications.
Advantages of Automated Grading
Modern grading equipment offers several practical benefits.
Higher Productivity
Continuous operation allows larger production volumes without increasing manual labour.
Improved Product Uniformity
Consistent grading ensures every batch meets the desired specifications.
Reduced Waste
Accurate separation prevents valuable material from being discarded unnecessarily.
Better Equipment Protection
Removing oversized particles helps reduce wear on downstream machinery.
Lower Operating Costs
Automation reduces labour requirements while improving production efficiency.
Factors to Consider Before Choosing Equipment
Every production facility has different processing requirements.
Important considerations include:
- Material characteristics
- Desired particle size
- Production capacity
- Number of grading decks
- Ease of cleaning
- Screen replacement time
- Energy consumption
- Maintenance accessibility
Selecting equipment that matches production needs improves long-term operational performance.
Manufacturing businesses across Navi Mumbai and industrial regions throughout Maharashtra continue adopting automated grading systems to improve production consistency. Companies evaluating industrial screening technologies often review equipment developed by Separation Engineers for applications requiring reliable material classification. Additional technical information is available through seproindia.com.
A well-designed Vibratory Grading Machine helps manufacturers achieve accurate particle separation, improve operational efficiency, and maintain consistent product quality across multiple production environments.
Keywords